硬包装装结合的企业 “多级冷却水再利用 + 沸石转轮浓缩咖啡 + RTO” 尾气整治大型项目
一、的项目历史背景
某软外包装挽回的企业处于广东无锡龙港(中华印厂城),主营业务食品饮料软外包装挽回代加工,赋予干井式挽回分娩线 5 条、无相转移催化剂挽回分娩线 2 条、涂装分娩线 1 条,销售人员 150 余名,一年生年产量 8000 百万元。分娩环节很大操作乙酸乙酯相转移催化剂型胶粘剂,工业废水优点和缺点为中高密度、规模性功率、营养成分多元化(以乙酸乙酯重点)、二手利用使用价值高,重点破坏物为 VOCs(乙酸乙酯占有比率≥90%)、小量甲醇、甲苯、甲苯,工业废水密度高、二手利用潜能大。
单位原本的的印刷废气整理为一直 RTO 焚烧炉,虽达到印刷废气,但石油醚影视资源浪费粮食非常严重、作业生产成本费高(天然水气耗用大)。为保证石油醚再利用利用并、废物利用、较低作业生产成本费、提拔经济性利润,单位注资基本建设一款 “多级冷凝水再利用利用并 + 沸石转轮浸提 + RTO” 的印刷废气整理与石油醚再利用利用并分立式化程序,设定整理排风量 20000m³/h,VOCs 缺省溶液氧化还原电位 1000–1500mg/m³,乙酸乙酯再利用利用并率≥85%,印刷废气溶液氧化还原电位≤30mg/m³。
二、废气排放來源与组成了解
干井式pp流程:5 条干井式pp机选择乙酸乙酯摇匀的丙烯酸胶粘剂,预热固化型(60–80℃)时,乙酸乙酯不少挥发物,约占总废气量的 85%。
涂抹工作:1 条涂抹机动用容剂型表层剂,挥发性乙酸乙酯、少量的甲苯,约占 10%。
清洁制作工序:仪器清洁时,乙酸乙酯清洁剂易挥发,约占 5%。
气体性能参数:设计方案风速 20000m³/h,VOCs 初期含量 1000–1500mg/m³,里面乙酸乙酯增长率≥90%(900–1350mg/m³),大量酒精(50–80mg/m³)、甲苯(30–50mg/m³)、甲苯(20–30mg/m³),室温 30–45℃,基本成分简单、利用附加值高。
三、治工院艺进行与流程图规划
结合在一起中小企业有机烟气中高渗透压、营养成分多元化、乙酸乙酯平均水平高、出售并价值量大的亮点,运用 **“减风增浓 + 二级冷却水出售并 + 沸石转轮精浓 + RTO”** 内置式化生产工艺,择优出售并石油醚、剩的有机烟气燃烧未符合标准,充分考虑资源英文出售并与干净未符合标准,实行 “干净支出从生产成本项向利润项改变”。
方法环节:
厂房有机废气治理 → 封闭集气罩(减风增浓)→ 操作员道 → 初效活性炭过滤 → 1阶段冷却水器(油冷)→ 特殊冷却水器(速冻)→ 沸石转轮精炼单无 → RTO 蓄即热式焚烧处理炉 → 考核标准锅炉烟囱排放口;冷却水环保再生资源回收的乙酸乙酯 → 精馏分离纯化 → 回收于生产销售。
废水收录与减风增浓:对黏结机、涂覆机产污点使用全封闭空间集气罩 + 的负压换气,优化方案换气成分,极大减少无用新风机掺拌在,换气量减低 85%–90%,废水渗透压上升至 3000mg/m³ 之内,同比增进冷疑收集质量、减低随后外理能效。
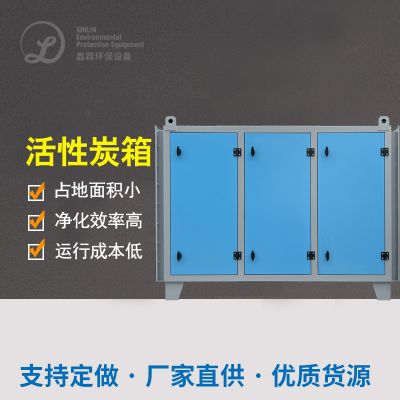
预进行处理(初效过滤程序系统):G3 初效过滤程序系统器除去一些聚氨酯胶粘剂颗粒状、有害气体,保护区空调蒸发器器与沸石转轮。
有级冷凝水回收分类处理第一单元:
一层冷疑器(散热,25–30℃):气体进人管壳式散热冷疑器,室温减少为 30℃范围,收废约 60% 的乙酸乙酯,冷疑液流进储液罐。
两级蒸汽加热器(制冷,5–10℃):特级蒸汽加热后的气体打开制冷蒸汽加热器(空调制冷剂为乙二醇水硫酸铜溶液),温调至 10℃一下,再回笼约 25% 的乙酸乙酯,总回笼率≥85%。
精馏制备:冷却水收旧的粗乙酸乙酯(饱和度≥90%)送至精馏塔,制备至饱和度≥99.5%,随便使用于包覆产生,实现目标影视资源循环往复进行。
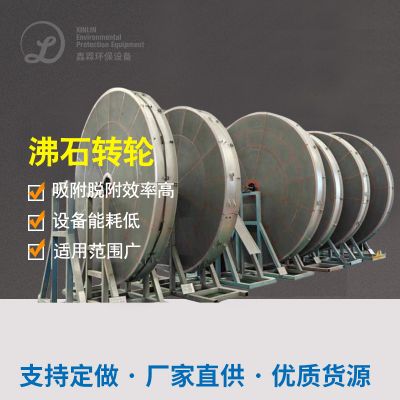
沸石转轮果汁造成单位:空气冷却后剩下的废水(排风量 20000m³/h,溶度 150–250mg/m³)进去沸石转轮果汁造成,果汁造成比 10:1,行成 2000m³/h、1500–2500mg/m³ 的高溶度的废水,送进去 RTO 进行处理。
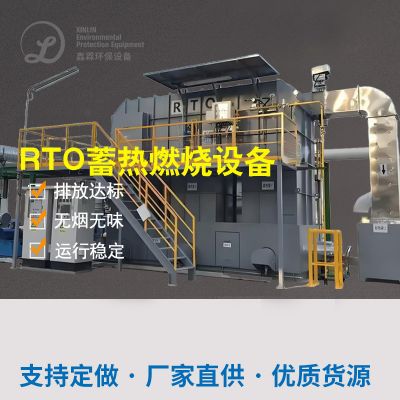
RTO 蓄即热式焚烧秸秆炉:精浓气体进到 RTO,800℃常温下齐全腐蚀化解,自净效果≥99%,余热收集应用于蒸汽加热前气体加热与脱扣除热,下跌降低了非燃气总量。
自主设定体统:PLC 全自主设定,时时污染监测排放物氨水浓度、温暖、工作压力、一系列冷却液液位、精馏溶解度等参数表,自主改善一系列冷却水流量、冷藏机耗油率、转轮发动机转速、RTO 温暖,保证 “收废生产率极限化、电脑运行价格极低化”。
四、最主要的设备明细单(内在)
封闭集气罩 制定,全封闭 5 套 混合机专门用
初效活性炭管道过滤器 G3,1500×1200×500mm 3 套 防腐处理
6级冷凝水器 管壳式,散热,换热器绿地面积 150㎡ 1 套 30℃
一级冷疑器 管壳式,冷冻冰箱,板换规模 100㎡ 1 套 10℃
精馏塔 悬浮填料塔,制取乙酸乙酯 1 套 纯净度≥99.5%
沸石转轮 φ2800×400mm,疏水溶性沸石 1 套 提液比 10:1
RTO 进行处理功率 3000m³/h,800℃ 1 套 瓷砖蓄热体
PLC 操控平台 西门子系统 S7-1500 1 套 含同屏在线污染监测、精馏操控
五、工作作用与监测方案资料
楼盘投用后,连续式稳定性启动 6 十一个月,多种公式达到,高沸点溶剂收废前景取得:
乙酸乙酯出售率:比较稳定≥86%,年出售乙酸乙酯约 480 吨,饱和度≥99.5%,单独回收利用于生产销售,年合理节省采购招标花费约 380 上万元。
VOCs 剔除成功率:稳定性高≥98.5%,进行排放含量≤30mg/m³(区域原则≤30mg/m³)。
能效减轻:减风增浓 + 冷凝器收售急剧减轻 RTO 治理新风量与有机废气浓度,非天燃气损耗量减轻约 70%,年合理安排非天燃气花费约 50 亿元。
其它异常的味道管理:成品库其它异常的味道全部解决,周遍无邻居扰民投述,工业园区情况强势调节。
六、业务优越与总价值总的
市场收购 、收废利用:择优冷却水收购 高的价值乙酸乙酯,收购 率≥85%,年收购 石油醚 480 吨,年可以直接经济能力盈利超 380 万元左右,环保健康注入转化成盈利项。
高效降耗、下降代价:减风增浓 + 冷却的回收利用同比下降后期的进行处理风口尺寸与水耗,RTO 自然气需要量下降 70%,年节约了能源技术花销 50 万块,作业代价更为明显下降。
环保规定及格、不安全性安全稳定可靠:已满的废气经沸石转轮 + RTO 进一步办理,废气排放溶度远远高于场所规定,无再次空气污染,体系不安全性安全稳定可靠、维修保养单纯。
环保健康二次创业、专业教师示范引领者:最为四川印制造业企业首位有机溶剂收购获得案例分享分享,为包软装包覆制造业企业 VOCs 制理展示 了 “信息收购 + 环保健康达到” 的环保健康二次创业新状态,推向制造业企业从 “尾部焚烧处理” 向 “原头收购” 转为。
升降行业竞争性与合作力:稀释剂的回收利用降底生孩子成本投入,绿色的环保标准样貌升降,不断增强行业领域竞争性与合作力与可持续性不断的发展技能。
七、资金利益进行分析
活动总投入资金约 1200 万余元(含机械、重新安装、程序调试、精馏设备),年程序运行成本低(用电费、冷冻冰箱机、运营维护)约 80 万余元,年出售有机溶剂投入利润 + 发展节能环保投入利润约 430 万余元,冗余投入资金出售期约 2.9 年,经济发展成效与情况成效共盈,长期的投入资金交换价值良好。

 扫一扫添加微信